以下是:楚雄市永仁县钢板65mn钢带精品优选的产品参数
| 产品参数 |
|---|
| 产品价格 | 5500 |
|---|
| 发货期限 | 3 |
|---|
| 供货总量 | 9999 |
|---|
| 运费说明 | 可配送 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 钢板 |
|---|
| 产品品牌 | 涟钢 |
|---|
| 产品规格 | 电仪 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 涟钢 |
|---|
| 加工定制 | 可以 |
|---|
| 产品型号 | 钢板 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 9999 |
|---|
| 产品颜色 | 出产个 |
|---|
| 质保时间 | 可合同质保 |
|---|
| 外形尺寸 | 电仪 |
|---|
| 适用领域 | 电仪 |
|---|
| 是否进口 | 电仪 |
|---|
| 质量认证 | A |
|---|
| 产品功率 | 电仪 |
|---|
| 工作温度 | 电仪 |
|---|
| 3*1500*6000 | 3*1500*6000 |
|---|
| 4*1500*6000 | 4*1500*6000 |
|---|
| 5*1500*6000 | 5*1500*6000 |
|---|
| 6*1500*6000 | 6*1500*6000 |
|---|
| 8*2000*8000 | 8*2000*8000 |
|---|
| 10*2000*8000 | 10*2000*8000 |
|---|
| 12-100mm*2000*8000 | 12-100mm*2000*8000 |
|---|
| 100-500mm电仪 | 100-500mm电仪 |
|---|
| 范围 | 钢板65mn钢带供应范围覆盖云南省、楚雄市、永仁县、双柏县、牟定县、南华县、姚安县、大姚县、元谋县、武定县、禄丰市等区域。 |
|---|
以下是:楚雄市永仁县钢板65mn钢带精品优选的图文视频
【东汇】业务覆盖多元场景,提供以下产品和服务:
姚安45#特厚钢板、
元谋NM400钢板、
双柏15CrMo钢板、
南华65mn钢板等。
钢板65mn钢带精品优选,
东汇钢铁(楚雄市永仁县分公司)为您提供
钢板65mn钢带精品优选的资讯,联系人:
刘经理,电话:
【18063533335】。 云南省,楚雄彝族自治州,永仁县 2019年4月30日,云南省人民政府决定永仁县退出贫困县序列。2020年9月,被授予云南省“全省民族团结进步模范集体”称号。
准备好领略钢板65mn钢带精品优选产品的风采了吗?我们的视频将带您领略产品的每一个细节,从外观到内在,从功能到性能,让您了解它的独特之处。
以下是:楚雄永仁钢板65mn钢带精品优选的图文介绍


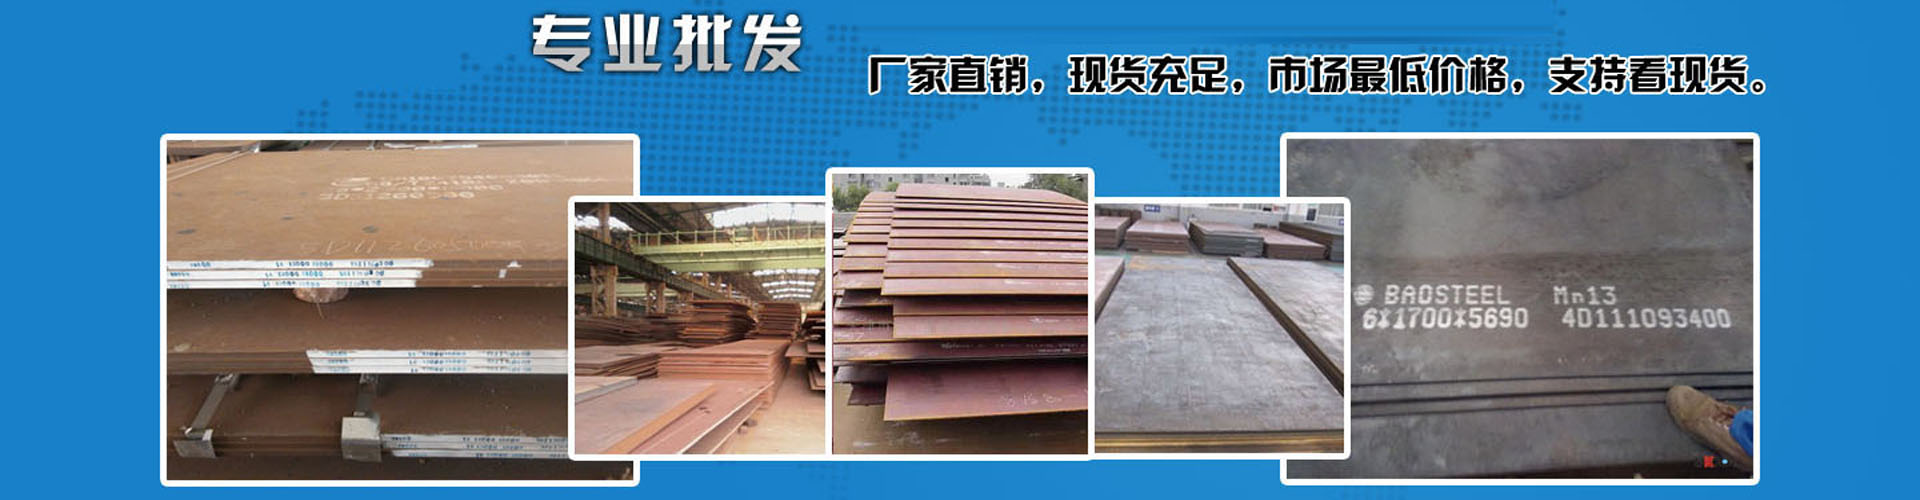
在高冲击、楚雄永仁同城高磨损的复杂工况下,mn13 钢板凭借其独特的性能优势,成为众多企业的信赖之选!它属于高锰耐磨钢,在受到强烈冲击或较大压力时,表面会迅速加工硬化,硬度大幅,同时保持心部良好的韧性。在矿山机械的破碎机颚板、楚雄永仁附近球磨机衬板,以及铁路道岔等领域广泛应用。能有效抵抗矿石等物料的冲击与磨损,延长设备使用寿命,降低维护成本。mn13 钢板还具有良好的可加工性,可通过切割、楚雄永仁本地焊接等工艺制作成各种形状的耐磨部件。我们提供优质 mn13 钢板,规格多样,为您的高磨损设备提供可靠防护 。


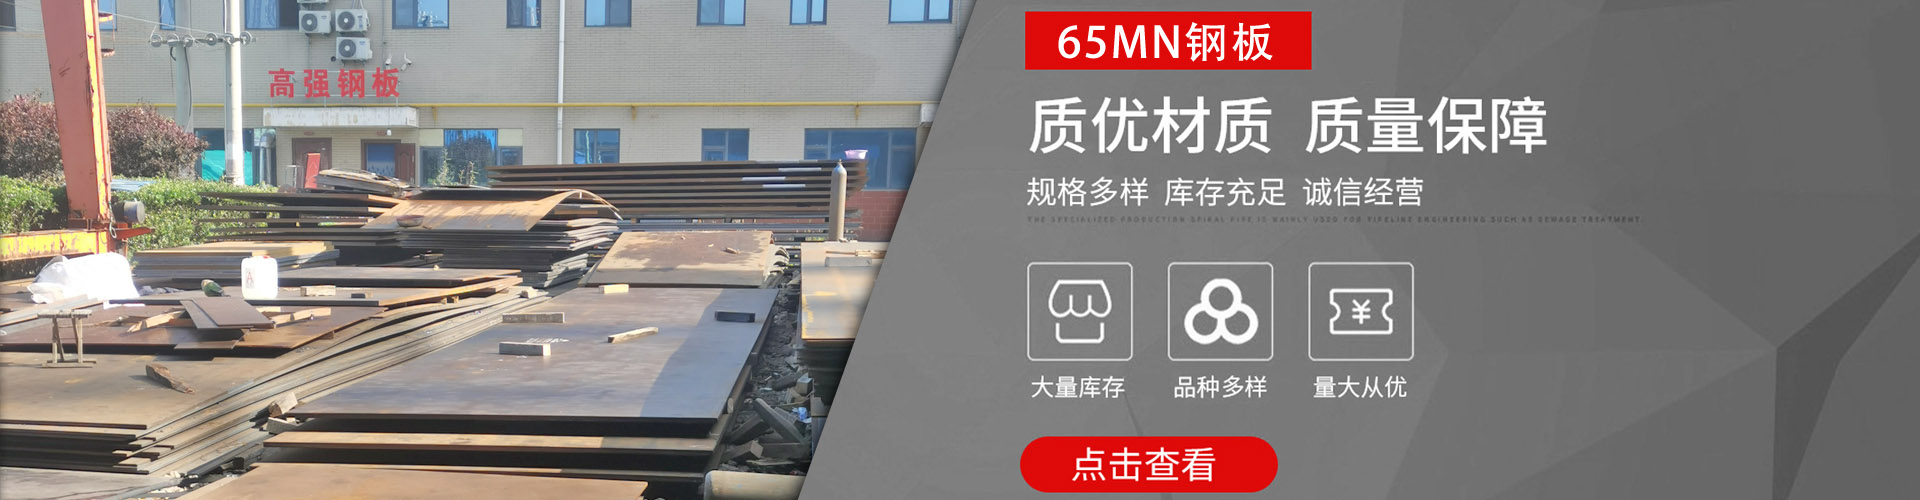
东汇钢铁(楚雄市永仁县分公司)的宗旨是:质量是企业的灵魂,信誉是发展的,本公司以“诚信为本”的原则,以较高的 永仁Q345B特厚钢板、楚雄永仁本地附近60si2mn钢板、永仁本地耐磨钢板技术水准为基础,以顾客至上,诚恳的服务态度为经营理念, 永仁无磁钢板、永仁本地高强钢板品质优良,以及更优惠的价格体系,完善的售后服务赢得广大客户朋友的信赖和支持,竭诚与各界新老客户携手合作,共创明日辉煌,欢迎广大新老客户来电来函咨询!!


中碳钢里的 “全能选手”! 45 号特厚钢板(45# 钢)以 0.42-0.50% 含碳量兼具强度与切削性,厚度 50-150mm,调质处理后硬度可达 HB220-250,适合制造齿轮、楚雄永仁同城轴类等关键零件。在机床主轴制造中,曾以 100mm 厚 45# 钢经 “淬火 + 回火” 处理,实现表面硬度 HRC45-50,心部韧性 Ak≥32J,兼顾耐磨与抗冲击。板材可进行渗碳、楚雄永仁本地高频淬火等表面处理,满足不同工况需求。我们提供 45 号特厚钢板调质定制服务,配套车、楚雄永仁附近铣、楚雄永仁同城磨等机加工,让 45# 钢从 “材料” 直接变成 “零件”!


DILLIDUR400V 水淬耐磨钢 DILLIDUR400V为出厂交货状态平均硬度达400HBW的耐磨钢,其机械性能通过淬火获得。 DILLIDUR400V在较高磨损环境中应用,同时它还具有优良的可加工性能,尤其是焊接性能。 应用实例:土方机械、装载机械、挖泥船、翻卸式矿车、输送设备、自卸车、刀刃、切断破碎机、废物处理及回收设备。 产品描述 供货尺寸 DILLIDUR400V可供厚度为6mm(1/4英寸)到150mm(6英寸),详情参见供货大纲。其他尺寸要求可另议。 化学成分 基于熔炼分析,各成分适用以下极限值(%) CSiMnPS ≤0.20≤0.50≤1.80≤0.025≤0.010 根据厚度不同,选用下列一种或几种合金元素,以控制材料淬透性: MoNiCrVNbB ≤0.50≤0.80≤1.50≤0.08≤0.05≤0.005 钢水经全镇静和细晶粒化处理。 碳当量参考值: 钢板厚度(mm) CEV1)0.370.460.510.610.64 CET2)0.280.310.330.350.36 1)CEV=C+Mn/6+(Cr+Mo+V)/5+(Ni+Cu)/15 2)CET=C+(Mn+Mo)/10+(Cr+Cu)/20+Ni/40 交货状态 控温水淬 交货状态机械性能 硬度 室温硬度:370-430HBW 横向试样室温拉伸试验(20mm(0.8英寸)厚钢板参考值) 抗拉强度:1200MPa(175ksi) 屈服点:800MPa(116ksi) 延伸率:12%(lo=5.65√So) DILLIDUR尽管具有很高的延伸性能,但不适用于强调性的应用,此时,请选用高强度钢板DILLIMAX。 纵向试样V缺口夏比冲击试验(20mm(0.8英寸)厚钢板参考值) 韧性:-40°C(-40°F),30J 试验 表面布氏强度每炉(40吨)测试一次。 钢板标识 在无其他约定的情况下,钢板的钢印标识至少包括以下内容: 牌号(DILLIDUR400V) 炉号 母板号和钢板号 钢厂标志 质检员标志 加工性能 用户采用的整套加工工艺及应用技术对由本材料制造出的产品的可靠性至关重要。应确保设构造和加工方法适用于本材料,符合加工者需遵循的加工工艺要求及产品的目的用途要求。用户应自行选择合适的材料,在兼顾本材料高强度特性的同时,应遵循符合EN1011-2(焊接)和CEN/TR10347(成型)中的,以及关于生产的规范。 冷成型 尽管DILLIDUR400V具有高硬度和高强度的特性,但仍可通过折弯进行冷成型。应注意的是,随着屈服强度的提高,同样厚度钢板所需的成型力也要提高,回弹力也会加大。为避免边缘开裂的危险,应打磨冷弯区域的火焰切割边或剪切边。另外,还建议对在折弯时承受张应力的折弯外侧边缘进行轻微原话过渡处理。 加工过程中,须采取必要的措施,以防工件在成型中万一出现断裂而造成的人身伤害。 在不产生表面缺陷的情况下,冷成型一般可满足以下指标(t为板厚): 小弯曲半径小下模开口宽度 横向3t10t 纵向4t12t 热成型 DILLIDUR400V通过从奥氏体化温度加速冷却而获得硬度。在热成型后,只有从新淬火才可能恢复同样的硬度。可以预见,重新淬火后获得的硬度会有别于钢板出厂时测量到的硬度,这是因为生产钢板时的淬火设备和加工厂所拥有的淬火设备在能力上有区别。 本材料可在加热至约250°C(482°F),硬度不会显著下降。 火焰切割和焊接 火焰切割应遵循以下预热温度:板厚30~50mm,75°C(170°F);板厚50~100mm,100°C(212°F);板厚100mm以上,150°C(302°F)。 手工电弧焊应选用地残留湿气的碱性包敷焊条(必要时,应按焊条生产商的要求进行干燥处理)。 此外,以下几点建议也应予以考虑: 进行对接焊时,20mm(0.8英寸)厚以下钢板通常无需预热。 关于DILLIDUR400V预热的更多资料,请参见技术手册“DILLIDUR——抗磨损概念”。无论如何都必须避免超过250°C(482°F)的预热,因为它将造成母材硬度局部降低(参见下图)。 定位汗、根据焊道和填充焊道选用低屈服强度焊材。如果焊接点需要承受磨损,也只在的焊道使用可产生母板相匹配硬度的耐磨焊材。 热处理 下图显示了硬度或强度岁热处理温度的一般变化: 德国进口耐磨钢板DILLIDUR_400V_回火温度.jpg 机械加工 DILLIDUR400V加工可使用高速钢钻头,尤其是钴合金高速钻头。如果采用适当的进钻速度和钻速配合,则钻头可以实现满意的使用寿命。 一般交货技术要求 除另有约定外,一般交货技术要求使用EN10021标准。 公差 除另有约定外,公差要求参照EN10029,厚度适用A级别。 表面质量 除另有约定外,参照EN10163-2标准,适用A2级别。 总注 如果有本资料未涉及的其它特殊要求,请在订货前与我们协商。本资料介绍内容为产品描述,并可能不定期更新。 关于DILLIDUR400V的应用和加工,更详细资料请参见技术手册“DILLIDUR——抗磨损概念”。 标签:耐磨钢板进口耐磨钢板德国耐磨钢板高强度耐磨钢板DILLIDUR450V 水淬耐磨板 DILLIDUR450V为出厂交货状态平均硬度达450HBW的耐磨钢,其机械性能通过淬火获得。 DILLIDUR450V在较高磨损环境中应用,同时它还具有优良的可加工性能,尤其是焊接性能。 应用实例:土方机械、装载机械、挖泥船、翻卸式矿车、输送设备、自卸车、刀刃、切断破碎机、废物处理及回收设备等。 产品描述 供货尺寸 DILLIDUR450V可供厚度为8mm(1/3英寸)到100mm(4英寸),详情参见供货大纲。其他尺寸要求可另议。 化学成分 基于熔炼分析,各成分适用以下极限值(%) CSiMnPS ≤0.25≤0.50≤1.60≤0.025≤0.010 根据厚度不同,选用下列一种或几种合金元素,以控制材料淬透性: MoNiCrVnBB ≤0.50≤0.80≤1.50≤0.08≤0.05≤0.005 钢水经全镇静和细晶粒化处理。 碳当量参考值: 钢板厚度(mm)104080 CEV1)0.460.530.65 CET2)0.330.360.39 1)CEV=C+Mn/6+(Cr+Mo+V)/5+(Ni+Cu)/15 2)CET=C+(Mn+Mo)/10+(Cr+Cu)/20+Ni/40 交货状态 控温水淬 交货状态机械性能 硬度 室温硬度:420-480HBW 横向试样室温拉伸试验(20mm(0.8英寸)厚钢板参考值) 抗拉强度:1400MPa(203ksi) 屈服点:950MPa(138ksi) 延伸率:11%(lo=5.65√So) DILLIDUR尽管具有很高的拉伸性能,但并不适用于强调性的应用,此时,请选用高强度钢板DILLMAX。 纵向试样V缺口夏比冲击试验(20mm(0.8英寸)厚钢板参考值) 韧性:-20°C(-4°F),35J 试验 表面布氏硬度每炉(40吨)测试一次。 钢板标识 在无其它约定的情况下,钢板的钢印标识至少包括以下内容: 牌号(DILLIDUR450V) 炉号 母板号和钢板号 钢厂标志 检验员标志 加工性能 用户采用的整套加工工艺及应用技术对本材料制造出的产品的可靠性至关重要。应确保设计、构造和加工方法适用于本材料,符合加工者须遵循的加工工艺要求及产品的目的用途要求。用户应自行选择合适的材料,在兼顾本材料高强度特性的同时,应遵循符合EN1011-2(焊接)和CEN/TR10347(成型)中的,以及关于生产的规范。 尽管DILLIDUR450V具有高硬度和高强度的特性,但仍可通过折弯进行冷成型。应注意的是,随着屈服强度的提高,同样厚度钢板所需的成型力也要提高,回弹力也会加大。为避免边缘开裂的危险,应打磨冷弯区域的火焰切割边和剪切边。另外,还建议对在折弯时的折弯外侧边缘菌性轻微圆滑过渡处理。 加工过程中,须采取必要的措施,以防工件在成型中万一出现断裂而造成的人身伤害。 在不产生表面缺陷的情况下,冷成型一般可满足以下指标(t为板厚): 小弯区半径小下模开口宽度 横向5t14t 纵向6t16t 热成型 由于DILLIDUR450V的硬度是在奥氏体化温度加速冷却中获得的,要想在热成型后硬度无明显下降,只有在热成型后重新进行淬火处理才有可能实现。然而,重新淬火后获得的硬度可能有别于钢板出厂时测量到的硬度,这是因为加工淬火设备的冷却效率一般都低于生产钢板时的淬火设备。 本材料可在加热至约200°C(390°F)(瞬间可达250°C),硬度不会显著下降。 火焰切割和焊接 火焰切割应遵循以下预热温度:板厚26mm以下,50°C(122°F),板厚26~52mm,100°C(212°F);板厚52mm以上,125°C(257°F)。 手工电弧焊应选用低残留湿气的碱性包敷焊条(必要时,应按焊条生产商的要求进行干燥处理)。 此外,以下几点建议也应予以考虑: 进行对接焊时,15mm(0.6英寸)厚以下钢板在有利的工艺条件下可以不需要预热。 关于DILLIDUR450V预热的更多资料,请参见技术手册“DILLIDUR——抗磨损概念”。无论如何都必须避免超过200°C(390°F)的预热,因为它将造成硬度下降(参见下图)。 定位焊、根部焊道和填充焊道选用低屈服强度焊材。如果焊接点需要承受磨损,也只在的焊道使用可产生与母板相匹配硬度的耐磨焊材。热处理 下图显示了硬度和强度随热处理温度的一般变化: 德国进口耐磨钢板DILLIDUR_450V_回火温度.jpg 机械加工 DILLIDUR450V加工可使用高速钢钻头,尤其是钴合金高速钢钻头。如果采用适当的进钻速度和钻速配合,则钻头可以实现满意的使用寿命。 一般交货技术要求 除另有约定外,一般交货技术要求使用EN10021标准。 公差 除另有约定外,公差要求参照EN10029,厚度适用A级别。 表面质量 除另有约定外,参照EN10163-2标准,适用A2级别。 总注 如有本资料未涉及的其它特殊要求,请在订货前与我们协商。本资料介绍内容为产品描述,并可能不定期更新。 关于DILLIDUR450V的应用和加工,更详细资料强参见技术手册“DILLIDUR——抗磨损概念”。DILLIDUR500V 水淬耐磨钢 DILLIDUR500V为出厂交货状态平均硬度达500HBW(针对较低厚度范围)的耐磨钢,其机械性能通过淬火获得。 DILLIDUR500V在极高磨损环境中使用,同时它还具有优良的可加工性能,尤其是焊接性能。 应用实例:土方机械、装载机械、挖泥船、翻卸式矿车、输送设备、自卸车、刀刃、切断破碎机、废物处理及回收设备等。 产品描述 供货尺寸 DILLIDUR500V可供厚度为8mm(1/3英寸)到100mm(4英寸),详情参见供货大纲。其它尺寸要求可另议。 化学成份 基于熔炼分析,各成份适用以下极限值(%) CSiMnPS ≤0.30≤0.50≤1.60≤0.025≤0.010 根据厚度不同,选用下列一种或几种合金元素,以控制材料淬透性: MoNiCrVNbB ≤0.50≤1.0≤1.50≤0.08≤0.05≤0.005 钢水经全镇静和细晶粒化处理。 碳当量参考值: 钢板厚度(mm)104080 CEV1)0.530.520.67 CET2)0.390.370.42 1)CEV=C+Mn/6+(Cr+Mo+V)/5+(Ni+Cu)/15 2)CET=C+(Mn+Mo)/10+(Cr+Cu)/20+Ni/40 交货状态 控温水淬 交货状态机械性能 硬度 室温表面硬度:板厚≤30mm,470-530HBW 板厚30mm,450-530HBW 横向试样室温拉伸试验(20mm(0.8英寸)厚钢板参考值) 抗拉强度:1600MPa(232ksi) 屈服点:1100MPa(160ksi) 延伸率:9%(lo=0.65√So) DILLIDUR尽管具有很高的拉伸性能,但不适用于强调性的应用,此时,请选用高强度钢板DILLIMAX。 纵向试样V缺口夏比冲击试验(20mm(0.8英寸)厚钢板参考值) 韧性:-20°C(-4°F),25J 试验 表面布氏硬度每炉(40吨)测试一次。 钢板标识 在无其约定的情况下,钢板的钢印标识至少包括以下内容: 牌号(DILLLIUR500V) 炉号 母板号和钢板号 钢厂标志 检验员标志 加工性能 用户采用的整套加工工艺及应用技术对由本材料制造出的产品的可靠性至关重要。应确保设计、构造和加工方法适用于本材料,符合加工者须遵循的加工工艺要求及产品的目的用途要求。用户应自行选择合适的材料,在兼顾本材料高强度和高硬度特性的同时,应遵循符合EN1011-2(焊接)和CEN/TR10347(成型)中的,以及关于生产的规范。 冷成型 尽管DILLIDUR500V具有高硬度和高强度的特性,但仍可通过折弯进行冷成型。应注意的是,随着屈服强度的提高,同样厚度钢板所需的成型力也要提高,回弹力也会加大。为避免边缘开裂的危险,应打磨冷弯区域的火焰切割边或剪切边。另,还建议对在折弯时承受张应力的折弯外侧边缘进行轻微原话过渡处理。 加工过程中,须采取必要的措施,以防工件在成型中万一出现断裂而造成的人身伤害。 在不产生表面缺陷的情况下,冷成型一般可满足以下指标(t为板厚): 小弯曲半径小下模开口宽度 横向7t16t 纵向9t20t 热成型 由于DILLIDUR500V的硬度是在奥氏体化温度加速冷却中获得的,要想在热成型后硬度无明显下降,只有在热成型后重新进行淬火处理才有可能实现。然而,重新淬火后获得的硬度可能有别于钢板出厂时测量到的硬度,这是因为加工淬火设备的冷却效率一般都低于生产钢板时的淬火设备。 本材料可在加热至约200°C(390°F),硬度不会显著下降。 火焰切割和焊接 火焰切割应遵循以下预热温度:板厚26mm以下,60°C(140°F),板厚26~70mm,120°C(248°F);板厚70mm以上,150°C(302°F)。 手工电弧焊应选用低残湿气的碱性包敷焊条(必要时,应按焊条生产商的要求进行干燥处理)。 此外,以下几点建议也应予以考虑: 关于DILLIDUR500V预热的更多资料,请参见技术手册“DILLIDUR——抗磨损概念”。无论如何都必须避免超过200°C(390°F)的预热,因为它将造成硬度下降(参见下图)。 定位焊、根部焊道和填充焊道选用低屈服强度焊材。如果焊接点需要承受磨损,也只在的焊道使用可产生与母板相匹配硬度的耐磨焊材。 热处理 下图显示了硬度和强度随热处理温度的一般变化: 德国进口耐磨钢板DILLIDUR_500V_回火温度 机械加工 DILLIDUR500V加工可使用高速钢钻头,尤其是钴合金高速钢钻头。如果采用适当的进钻速度和钻速配合,则钻头可以实现满意的使用寿命。 一般交货技术要求 除另有约定外,一般交货技术要求使用EN10021标准。 公差 除另有约定外,公差要求参照EN10029,厚度适用A级别。 表面质量 除另有约定外,参照EN10163-2标准,适用A2级别。 总注 如有本资料未涉及的其它特殊要求,请在订货前与我们协商。本资料介绍内容为产品描述,并可能不定期更新。 关于DILLIDUR500V的应用和加工,更详细资料强参见技术手册“DILLIDUR——抗磨损概念”。 具体产品信息请点击以下链接
钢板65mn钢带精品优选,东汇钢铁(楚雄市永仁县分公司)为您提供钢板65mn钢带精品优选产品案例,联系人:刘经理,电话:【18063533335】。